


Изоляция для авиации и ОПК: решения для критически важных систем
Отказ бортовой кабельной сети редко начинается с обрыва жилы. Чаще виновата микротрещина в оболочке: через неё проходит конденсат, а дальше идёт коррозия контактной группы. Поэтому в авиационной технике и изделиях оборонного назначения защитные материалы оценивают не по толщине стенки, а по поведению в конкретном режиме: вибрация, перепады давления, контакт с топливом и противообледенительными жидкостями.
Что выводит защитную оболочку из строя раньше срока
Ресурс кабельной сборки расходуется неравномерно. Основная нагрузка приходится на переходные участки: выход из соединителя, проход через переборку, зону крепления скобой. Здесь сходятся изгиб, вибрация и влага, поэтому именно эти точки задают срок службы трассы.
Материал, отработавший тысячу часов в термокамере, способен разрушиться за один сезон, если рядом проходит трасса с абразивным контактом о кромку лючка.
Второй фактор связан с составом среды: гидравлика на фосфатэфирной основе размягчает ПВХ, солевой туман ускоряет коррозию экранов, ультрафиолет старит резины без присадок.
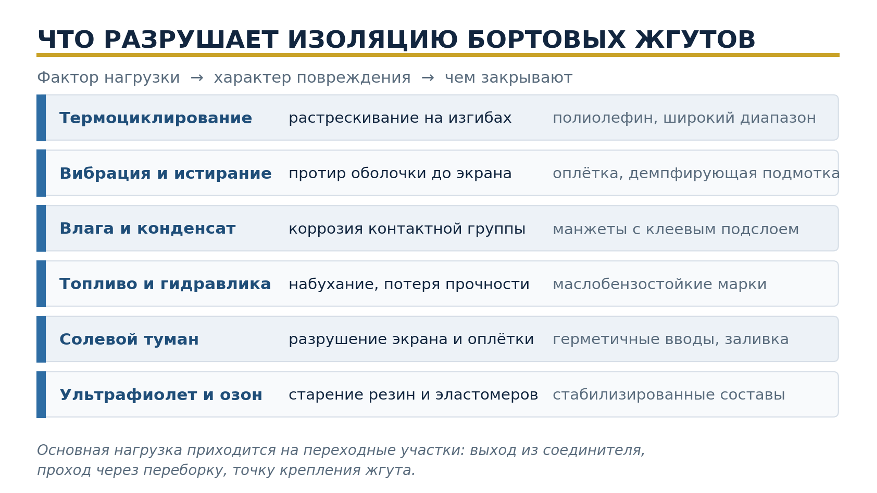
Рис. 1. Факторы, определяющие ресурс защитной оболочки бортового жгута
Термоусаживаемые материалы: настройка под конкретный узел
Трубка давно перестала быть универсальным расходником, и ошибка на этом шаге проявляется после первых термоциклов. Под каждый узел подбирают сочетание характеристик, которое фиксируют в спецификации:
• коэффициент усадки 2:1, 3:1 или 4:1;
• наличие клеевого подслоя;
• рабочий диапазон температур;
• стойкость к топливу и гидравлике;
• пригодность к нанесению маркировки.
В каталоге представлен широкий выбор термоусаживаемых трубок, включая маслостойкие и бензостойкие варианты, а также специализированные решения для маркировки.
Такое сочетание решает задачу точнее, чем запас по толщине стенки. Термоусадка для БПЛА подбирается с оглядкой на массу: там, где на пилотируемой технике ставят двухслойную манжету, на беспилотнике берут тонкостенный материал с внутренним клеевым слоем.
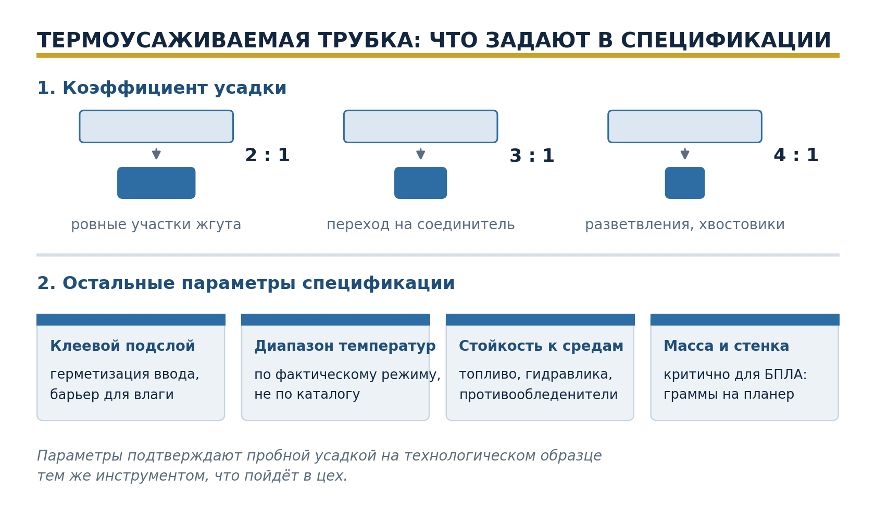
Рис. 2. Параметры термоусаживаемой трубки, которые задают в спецификации
Герметизация вводов, переборок и разъёмов
Место входа жгута в корпус остаётся самым уязвимым звеном. Здесь работают концевые манжеты с адгезивным подслоем, вводы с эластомерным уплотнением и формованные детали по геометрии хвостовика. В разделе герметизации кабельных каналов представлены как готовые комплекты для герметизации каналов, так и специализированные составы для гидроизоляции вводов. Задача сводится к одному: исключить капиллярный путь для влаги.
Герметик не компенсирует повреждение оболочки: если она нарушена под уплотнением, влага пройдёт между жилами и проявится в метре от места ввода.
Отдельно проверяют чистоту поверхности: следы технологических смазок снижают прочность соединения в разы, поэтому детали обезжиривают перед монтажом.
Проектирование жгута: что закладывают заранее
Кабельная архитектура определяет ремонтопригодность изделия на весь срок службы, а переделка после первых испытаний обходится дорого. На этапе проекта фиксируют четыре решения:
1. Разделение по классам сигналов. Силовые, сигнальные и высокочастотные линии разводят разными трассами.
2. Защита переходов. На изгибах и точках крепления предусматривают манжету, отвод или демпфирующую подмотку. Для этих задач в разделе термоусаживаемых манжет представлены армированные манжеты и термоусаживаемые колпачки, обеспечивающие надежную герметизацию в самых ответственных узлах.
3. Ремонтная длина. Запас провода у соединителя позволяет переразделать контакт без замены ветви.
4. Читаемая маркировка. Обозначение сохраняет разборчивость после термоциклов и контакта с ГСМ.
Такой набор экономит время на доводке. Большинство замечаний по итогам стендовых испытаний касается не схемотехники, а физического исполнения трассы.
Как подтвердить характеристики до монтажа
Паспорт описывает типовую партию, а на изделие идёт конкретная. Разница проявляется на границе рабочего диапазона, поэтому входной контроль строят по нескольким пунктам:
– Запросите протокол испытаний на поставляемую партию, а не сертификат серии.
– Проведите пробную усадку на образце тем же инструментом, что пойдёт в цех.
– Уточните срок хранения адгезивных материалов: после его истечения клей теряет свойства.
– Зафиксируйте режим нагрева в технологической карте: температуру и время выдержки.
Проверка занимает часы работы технолога, тогда как переборка готового жгута отнимает недели.
Что это даёт на практике
Изоляция и герметизация в авиационных системах складываются из деталей, которые дешевле заложить в проект, чем исправлять после испытаний. Подбор идёт быстрее, когда поставщик сразу получает исходные данные: диапазон температур, перечень агрессивных сред, сечения проводов и ограничения по массе. По такому набору спецификация собирается за один цикл согласования.